边处理 · 参考表 · 3 分钟阅读
收边四步:削、磨、封、蜡
一条边是四道工序,而且顺序不能变,少任何一步都看得出来。刚裁开的皮是方角、断面是毛纤维;削边器去掉方角,砂纸压平纤维,封边剂把纤维粘住,蜡或边油保护成品。顺序错了,这条边一个月内就起毛。
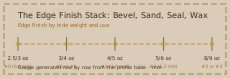
孔位阵列按规格表中的斩距生成,标注单位为毫米。
参考表 按皮厚与用途选择收边方式
| 皮厚 | 削边器 | 砂纸目数 | 涂饰 | 效果 |
|---|---|---|---|---|
| 2.5/3 oz | #0 (0.8 mm) | 600 then 1000 | 只用黄蓍胶 | 圆润、发暗、柔软的边 |
| 3/4 oz | #0 or #1 | 400 then 800 | 黄蓍胶,或一遍边油 | 干净、不鼓边 |
| 4/5 oz | #1 (1.0 mm) | 400 then 800 | 两遍边油 | 涂边、棱角利落 |
| 5/6 oz | #2 (1.2 mm) | 400 then 800 | 两遍边油 | 耐磨、抗水 |
| 8/9 oz | #2 or #3 | 240 then 400 | 黄蓍胶加蜡 | 圆润的实用边 |
制作顺序 台面上的判断顺序
先削边,型号要配皮厚
0 号削边器削掉 0.8 mm 的角,1 号削 1.0 mm,2 号削 1.2 mm。1.2 mm 的钱包皮上用 2 号削边器,等于削掉一半以上的边——皮会变透,下一次受力就撕。宁可削小不要削大:削少了还能再削一遍,削多了补不回来。
每条边一次拉到底,不要一小段一小段地削。碎削会留下波浪,砂纸磨不掉;300 mm 的钱包外圈上,斜着打光的时候每一道都看得见。
两档砂纸,中间打湿
400 目去掉刀痕,800 目收拢纤维。两档之间用湿海绵擦一遍边。打湿会把纤维立起来,800 目才是切断它们而不是从上面抛光过去——这就是边能一直保持光滑、还是在潮湿天气里起毛的区别。
砂纸要顺着边的方向磨,绝不能横着磨。横磨会把 1.2 mm 的边角重新卷回来,把你刚削出来的倒角毁掉。直线段把砂纸包在平垫板或一块边角皮上,圆弧用手指,但方向要一致。
封边:黄蓍胶、蜡还是边油
黄蓍胶是一种植物胶,干后发硬,用帆布搓进去。它会让边变深、保持柔韧,而且越用越亮。皮带、项圈、围裙以及一切需要反复弯折的东西都该用它——柔性物件上涂边油一定会裂。
边油是一种柔性丙烯酸,覆盖在纤维表面上。两遍薄涂、间隔二十分钟,用滚珠笔上,再用温热的压边器压平。钱包、卡夹和包袋的边缘看得见、需要利落,就该涂边油。任何会折叠的边都不要涂。
24 小时规则与返修
边油需要 24 小时才能达到最终硬度。涂完四小时就上手,留下的印子抛不掉。涂过边油的东西要平放,不要挂着,一天之内不要放进包里。
边油崩了一块,不要直接补。把整条边用 600 目退回去,如果角已经卷了再轻削一遍,然后整条重涂。局部补的痕迹一个月内就会变成一块凸起,比原来那个缺口还明显。
同类归档 边处理
胶粘剂 · 2026-10-18
胶粘剂:接触胶、开放时间与通风这条硬规矩
接触胶是这台工作台上最强、也最常被误用的胶粘剂。它一接触自己就粘住,意味着你有一次摆正面板的机会,没有任何滑动的余地。用它的一切规矩——开放时间、压辊、试贴——都是从这一条推出来的。.
- 参考表
- 5
刀刃 · 2026-10-12
裁切工具:每种刀到底是干什么用的
台面上的伤,大多来自用错刀去切不该切的活。切不透 3 mm 皮的美工刀会被更用力地压下去,而它打滑的那一刻就切进手里了。先按活选刀,这是安全习惯,其次才是质量习惯。.
- 参考表
- 5
手工具 · 2026-10-05
锥与针:把纤维推开,而不是切开
锥不是冲子。冲子是把皮挖掉一块;锥是把纤维推到一边,等皮干了之后纤维会重新合拢、把线包住。这个差别正是手缝比机缝更结实的原因,也是锥必须抛光而不是磨锋利的原因。.
- 参考表
- 4
五金 · 2026-09-30
五金的表面处理,两年后会变成什么样
五金是皮具上最先坏、坏起来也最难看的部分。一条镀层磨掉的皮带扣,配在一条完美无瑕的皮带上就像个失误,而且除了换扣子没有别的补救办法。所以选五金要看两年使用后它会变成什么样,而不是在工坊里看它现在多亮。.
- 参考表
- 6
包袋 · 2026-10-14
立体洗漱包:五片面板、四个角、两只手
洗漱包是第一张要做出三维物体的工单,而不是折出来的平面件。这意味着角部——底面四个、侧壁与端壁相接处四个。收角顺序错了,包就站不平;顺序对了,它自己能立住。十四小时、五片面板、大约 1400 针。.
- 台面工时
- 14 h
套壳与护套 · 2026-10-09
带夹层(welt)的湿塑斧套
斧套只有一条铁律:刃口绝不能碰到缝线。夹层就是干这个的——一块 8/9 oz 的皮条夹在两片面板之间,让刃口顶在一条不承担缝合的皮上。九小时、三块皮,以及一段不能赶时间的塑形工序。.
- 台面工时
- 9 h
皮带与表带 · 2026-10-03
双层结构加衬狗项圈
项圈承受的力比这台工作台上任何一条皮带都大。一只 30 公斤的狗拽着牵引绳猛冲时,传到项圈上的冲击力是它体重的好几倍,而且一周要发生几百次。解法不是把皮加厚,而是做两层:贴合后再缝,让力永远不落在单颗铆钉上。30 到 46 cm 颈围,六小时。.
- 台面工时
- 6 h