菱斩 · 参考表 · 3 分钟阅读
菱斩斩距:按皮厚选,不要按流行选
斩距是两个齿尖之间的距离,也是每一张工单的第一个决定,因为它同时定下线号、针号和孔与孔之间剩下多少皮。让缝线结实的原则很简单:两个孔之间没被切开的皮,宽度不应小于线径的两倍。上表所有数字都是从这一条推出来的。
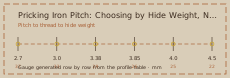
孔位阵列按规格表中的斩距生成,标注单位为毫米。
参考表 斩距—线号—皮厚适配表
| 斩距 (mm) | 每 100 mm 针数 | 线号 | 皮厚 | 典型用途 |
|---|---|---|---|---|
| 2.7 | 37 | 0.45 mm | 2.5/3 oz | 表带、卡位、小件 |
| 3.0 | 33 | 0.45–0.6 mm | 3/4 oz | 卡夹、薄钱包、内衬 |
| 3.38 | 29 | 0.6 mm | 3/4 – 4/5 oz | 钱包、笔记本套、邮差包 |
| 3.85 | 26 | 0.6–0.8 mm | 4/5 – 5/6 oz | 包袋、相机套、常规作业 |
| 4.0 | 25 | 0.8 mm | 5/6 – 8/9 oz | 皮带、表带、项圈、工具卷 |
| 4.5 | 22 | 1.0 mm | 8/9 oz and up | 重型项圈、斧套、马具 |
制作顺序 台面上的判断顺序
细斩距并不自动等于更好
细斩距在卡夹上很好看,在皮带上会毁掉一切。3.6 mm 的皮带上用 2.7 mm 斩距,两孔之间只剩 2.2 mm 皮,每一段都是应力集中点。天天系的皮带在扣环折返处一天要弯 40 次,那里的细斩距缝线会一段一段被撕开,而不是一下子断。
顺序要反过来:先按皮厚选斩距,再按斩距选线号。5/6 oz 的包用 3.38 mm 斩距,就得配 0.6 mm 线,这么大一块面上看起来线太细。同一只包换成 3.85 mm 配 0.8 mm 线,一米之外看缝线才是对的。
齿数,以及为什么三把不如两把
2 齿斩用来定角、绕弯;6 齿或 8 齿斩走直线。两种都要买。整条缝都用 2 齿斩,一个钱包周长要敲 260 下而不是 70 下,而每敲一下都是一次敲歪、跑线的机会。
3.38 mm 这套里,8 齿斩一次覆盖 23.7 mm,2 齿斩负责转角和缝线末端最后 5 mm。两把斩、一个手缝夹、一把约 450 g 的槌,就是本工坊从卡夹到邮差包全套缝线的装备。
会看斩,也要会看孔
敲得对的菱斩留下的孔是表面窄、下面逐渐张开的菱形,而不是长条形。如果孔看起来像长条,说明敲得太重或者斩钝了;长条形的孔会让线被抽过去,一个月后整条缝就松了。
检查一把斩的方法:拿同皮厚的边角料敲一次,看背面出齿的情况。齿应该干净地穿出、边缘没有撕裂。背面撕裂说明斩需要抛光,一块涂了绿色抛光膏的皮条蹭五遍,好斩五分钟就恢复。
保养、存放与报废线
菱斩绝不能用锉刀碰。它是淬过火的,锉一下就崩齿。要用涂了抛光膏的皮条抛,每个面四遍,而且要收在工具卷里而不是抽屉里——抽屉里齿会互相撞、会弯,而弯掉的齿再也校不回可用的公差。
便宜的斩在天天使用下三年会整体漂移约 0.1 mm,到那时候长缝上的孔已经对不齐了。每年校验一次:用 8 齿斩敲一排,用卡尺量七个间距的总长,如果总长变化超过 0.3 mm,就把它降级去裁纸样。
同类归档 菱斩
胶粘剂 · 2026-10-18
胶粘剂:接触胶、开放时间与通风这条硬规矩
接触胶是这台工作台上最强、也最常被误用的胶粘剂。它一接触自己就粘住,意味着你有一次摆正面板的机会,没有任何滑动的余地。用它的一切规矩——开放时间、压辊、试贴——都是从这一条推出来的。.
- 参考表
- 5
刀刃 · 2026-10-12
裁切工具:每种刀到底是干什么用的
台面上的伤,大多来自用错刀去切不该切的活。切不透 3 mm 皮的美工刀会被更用力地压下去,而它打滑的那一刻就切进手里了。先按活选刀,这是安全习惯,其次才是质量习惯。.
- 参考表
- 5
手工具 · 2026-10-05
锥与针:把纤维推开,而不是切开
锥不是冲子。冲子是把皮挖掉一块;锥是把纤维推到一边,等皮干了之后纤维会重新合拢、把线包住。这个差别正是手缝比机缝更结实的原因,也是锥必须抛光而不是磨锋利的原因。.
- 参考表
- 4
五金 · 2026-09-30
五金的表面处理,两年后会变成什么样
五金是皮具上最先坏、坏起来也最难看的部分。一条镀层磨掉的皮带扣,配在一条完美无瑕的皮带上就像个失误,而且除了换扣子没有别的补救办法。所以选五金要看两年使用后它会变成什么样,而不是在工坊里看它现在多亮。.
- 参考表
- 6
包袋 · 2026-10-14
立体洗漱包:五片面板、四个角、两只手
洗漱包是第一张要做出三维物体的工单,而不是折出来的平面件。这意味着角部——底面四个、侧壁与端壁相接处四个。收角顺序错了,包就站不平;顺序对了,它自己能立住。十四小时、五片面板、大约 1400 针。.
- 台面工时
- 14 h
套壳与护套 · 2026-10-09
带夹层(welt)的湿塑斧套
斧套只有一条铁律:刃口绝不能碰到缝线。夹层就是干这个的——一块 8/9 oz 的皮条夹在两片面板之间,让刃口顶在一条不承担缝合的皮上。九小时、三块皮,以及一段不能赶时间的塑形工序。.
- 台面工时
- 9 h
皮带与表带 · 2026-10-03
双层结构加衬狗项圈
项圈承受的力比这台工作台上任何一条皮带都大。一只 30 公斤的狗拽着牵引绳猛冲时,传到项圈上的冲击力是它体重的好几倍,而且一周要发生几百次。解法不是把皮加厚,而是做两层:贴合后再缝,让力永远不落在单颗铆钉上。30 到 46 cm 颈围,六小时。.
- 台面工时
- 6 h